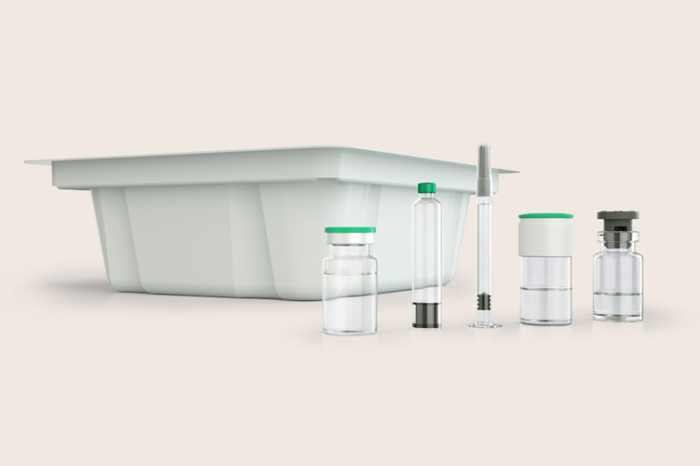
即用型(Ready-to-Use,RTU)注射器、西林瓶和卡式瓶在无菌灌装生产的每一个环节中,都要求包装容器与设备之间实现精确配合。包材制造商与设备制造商之间的紧密合作,是确保成功的关键。
近年来,制药行业中用于液体制剂的即用型(RTU)包材的使用量正在持续增长。从最初市场上只有预灭菌注射器,到如今即用型西林瓶和卡式瓶也已上市十余年。使用即用型(RTU)包材,可以使制药企业和CDMO企业省去上游的清洗和灭菌工序,同时简化操作,尤其是在注射器的处理方面。
采用蜂巢式包装的玻璃注射器是最早进入市场的该类包材,处理起来也极其简便。相比之下,预灭菌玻璃西林瓶的一个关键区别在于:它们不仅可采用蜂巢式包装,还可采用装载量明显更大的托盘式包装。预灭菌卡式瓶则通常已预压接封口,并以蜂巢式包装形式供应。在加工处理方面,所有 RTU 容器都有一个共同点:容器与设备之间必须实现精确配合。
01 容器进料面临的挑战
第一步是移除外层袋式包装。近年来,为提高产品安全性,双层袋包装变得越来越普遍,尤其是在不配备包材外部去污的设备中。在高速设备上,拆袋工作如今通常已实现全自动化。电子束(e-beam)隧道以及非接触式传递技术(No Touch Transfer,NTT)已成为这一环节的行业标准。得益于多年的实际应用经验,即使不再额外进行包材的外部去污处理,也可采用 NTT 技术;外袋和内袋均由设备自动移除。
然而,袋式包装在无菌屏障系统中的作用仍存在争议。由于迄今为止,袋子通常仅被视为一种防污染措施,因此,尤其对经验不足的用户而言,这一点容易造成认知上的不确定性。如果能在全行业范围内对袋式包装作为主要无菌屏障的地位加以标准化,就有望填补这一认知与规范上的空白。去除外包装后,巢盒/托盘将在 A 级洁净室内打开。对于所有采用托盘/蜂巢式包装系统的容器,该步骤基本相同。
02 灌装系统概览
传统活塞泵在灌装精度和速度方面表现优异,但不太适合灌装蛋白质类产品,因为蛋白质结构复杂,对剪切力较为敏感。
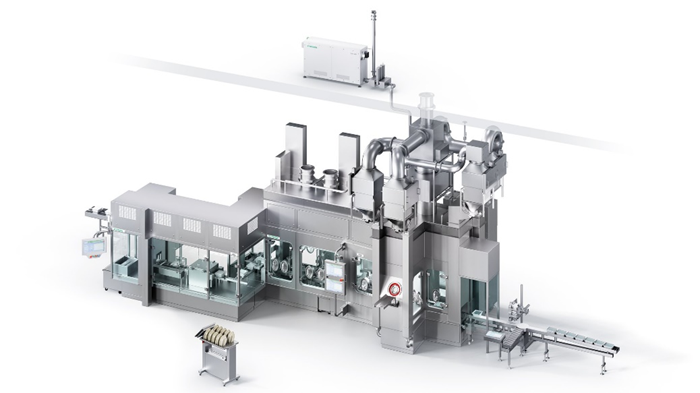
时间压力式灌装系统通常用于配备多个灌装工位的隔离器生产线,因为这类系统的在线清洗(CIP)和在线灭菌(SIP)流程更为简单。
蠕动泵,与一次性灌装系统配合使用时,是蛋白质类产品灌装的主流标准。此类系统无需进行清洗,也无需进行清洗验证,并且泵在输送过程中产生的剪切力较低。
组合式灌装站是理想的解决方案,可根据具体应用需求,灵活配置相应的灌装系统。
03 加塞封合工序存在显著差异
注射器通常使用机械式加塞方式(plunger stopper)进行封合。由于在胶塞插入过程中,不能让空气受到压缩,因此通常使用插塞管(setting tube)完成这一操作。另一种方法是在真空条件下插入胶塞。这种方式可以减少空气压缩,避免带涂层的胶塞出现褶皱,并使最终残留的气泡体积更小。对于采用蜂巢式包装的注射器,蜂巢板的平整性也会影响加塞的最终效果,加塞效果会最终影响预充针在自动注射器(autoinjector)中的使用,灌装设备可以通过施加作用力来减小蜂巢板的弯曲。
当西林瓶仍处于蜂巢板中时,对其实现加塞相对容易;但当生产速度较高时,轧盖封口就会变得困难。因此,西林瓶通常会在尚未进行轧盖的状态下脱离蜂巢板,随后被输送至独立的轧盖机或轧盖模块中完成轧盖。对于冻干西林瓶,它们需要先经过冻干机。卡式瓶的封合工艺在基本原理上与注射器相似,但操作难度更高,主要原因包括缺少指托法兰、公差变化更大、更难最小化残留气泡。
04 通过协同合作实现包材最佳处理效果
RTU 初级包装材料的种类正在不断增加。与此同时,制药企业也越来越希望能够在同一条灌装生产线上处理不同类型的容器。为了确保加工处理过程顺畅,包材制造商与设备制造商之间的紧密合作至关重要。同样重要的是,双方应共同推动 DIN 和 ISO 标准的进一步完善,并致力于从长远角度实现包材的标准化。
全面的 RTU 专业知识 ——文章分享